برش لیزر یا هواگاز CNC؟ انتخاب روش برای ورق فولادی
ضخامت نقطه شروع مقایسه است؛ شکل قطعه، جنس فولاد و انتظار از لبه نیز در انتخاب میان لیزر و هواگاز نقش دارند.
برای انتخاب میان برش لیزر و هواگاز CNC، یک پرسش بهتنهایی کافی نیست: «ضخامت ورق چقدر است؟» ضخامت مهم است، اما قطعه نهایی نیز باید دیده شود. دو قطعه از یک ورق ممکن است شکل، تعداد مسیرهای داخلی و نیاز متفاوتی در محل اتصال داشته باشند. انتخاب روش زمانی معنا پیدا میکند که جنس، ضخامت، هندسه و انتظار از نتیجه کنار هم بررسی شوند.
دو سازوکار متفاوت برای جداکردن فولاد
در برش هواگاز، شعله ابتدا فولاد را گرم میکند. سپس جریان اکسیژن، واکنش اکسیدشدن آهن را پیش میبرد و مواد حاصل از واکنش را از مسیر برش خارج میکند. بنابراین این فرایند صرفاً ذوبکردن ورق با شعله نیست. امکان اجرای آن به رفتار ماده در برابر اکسیژن وابسته است؛ به همین دلیل نمیتوان قواعد فولاد کربنی را به هر فلز دیگری تعمیم داد. شرح فرایند در TWI
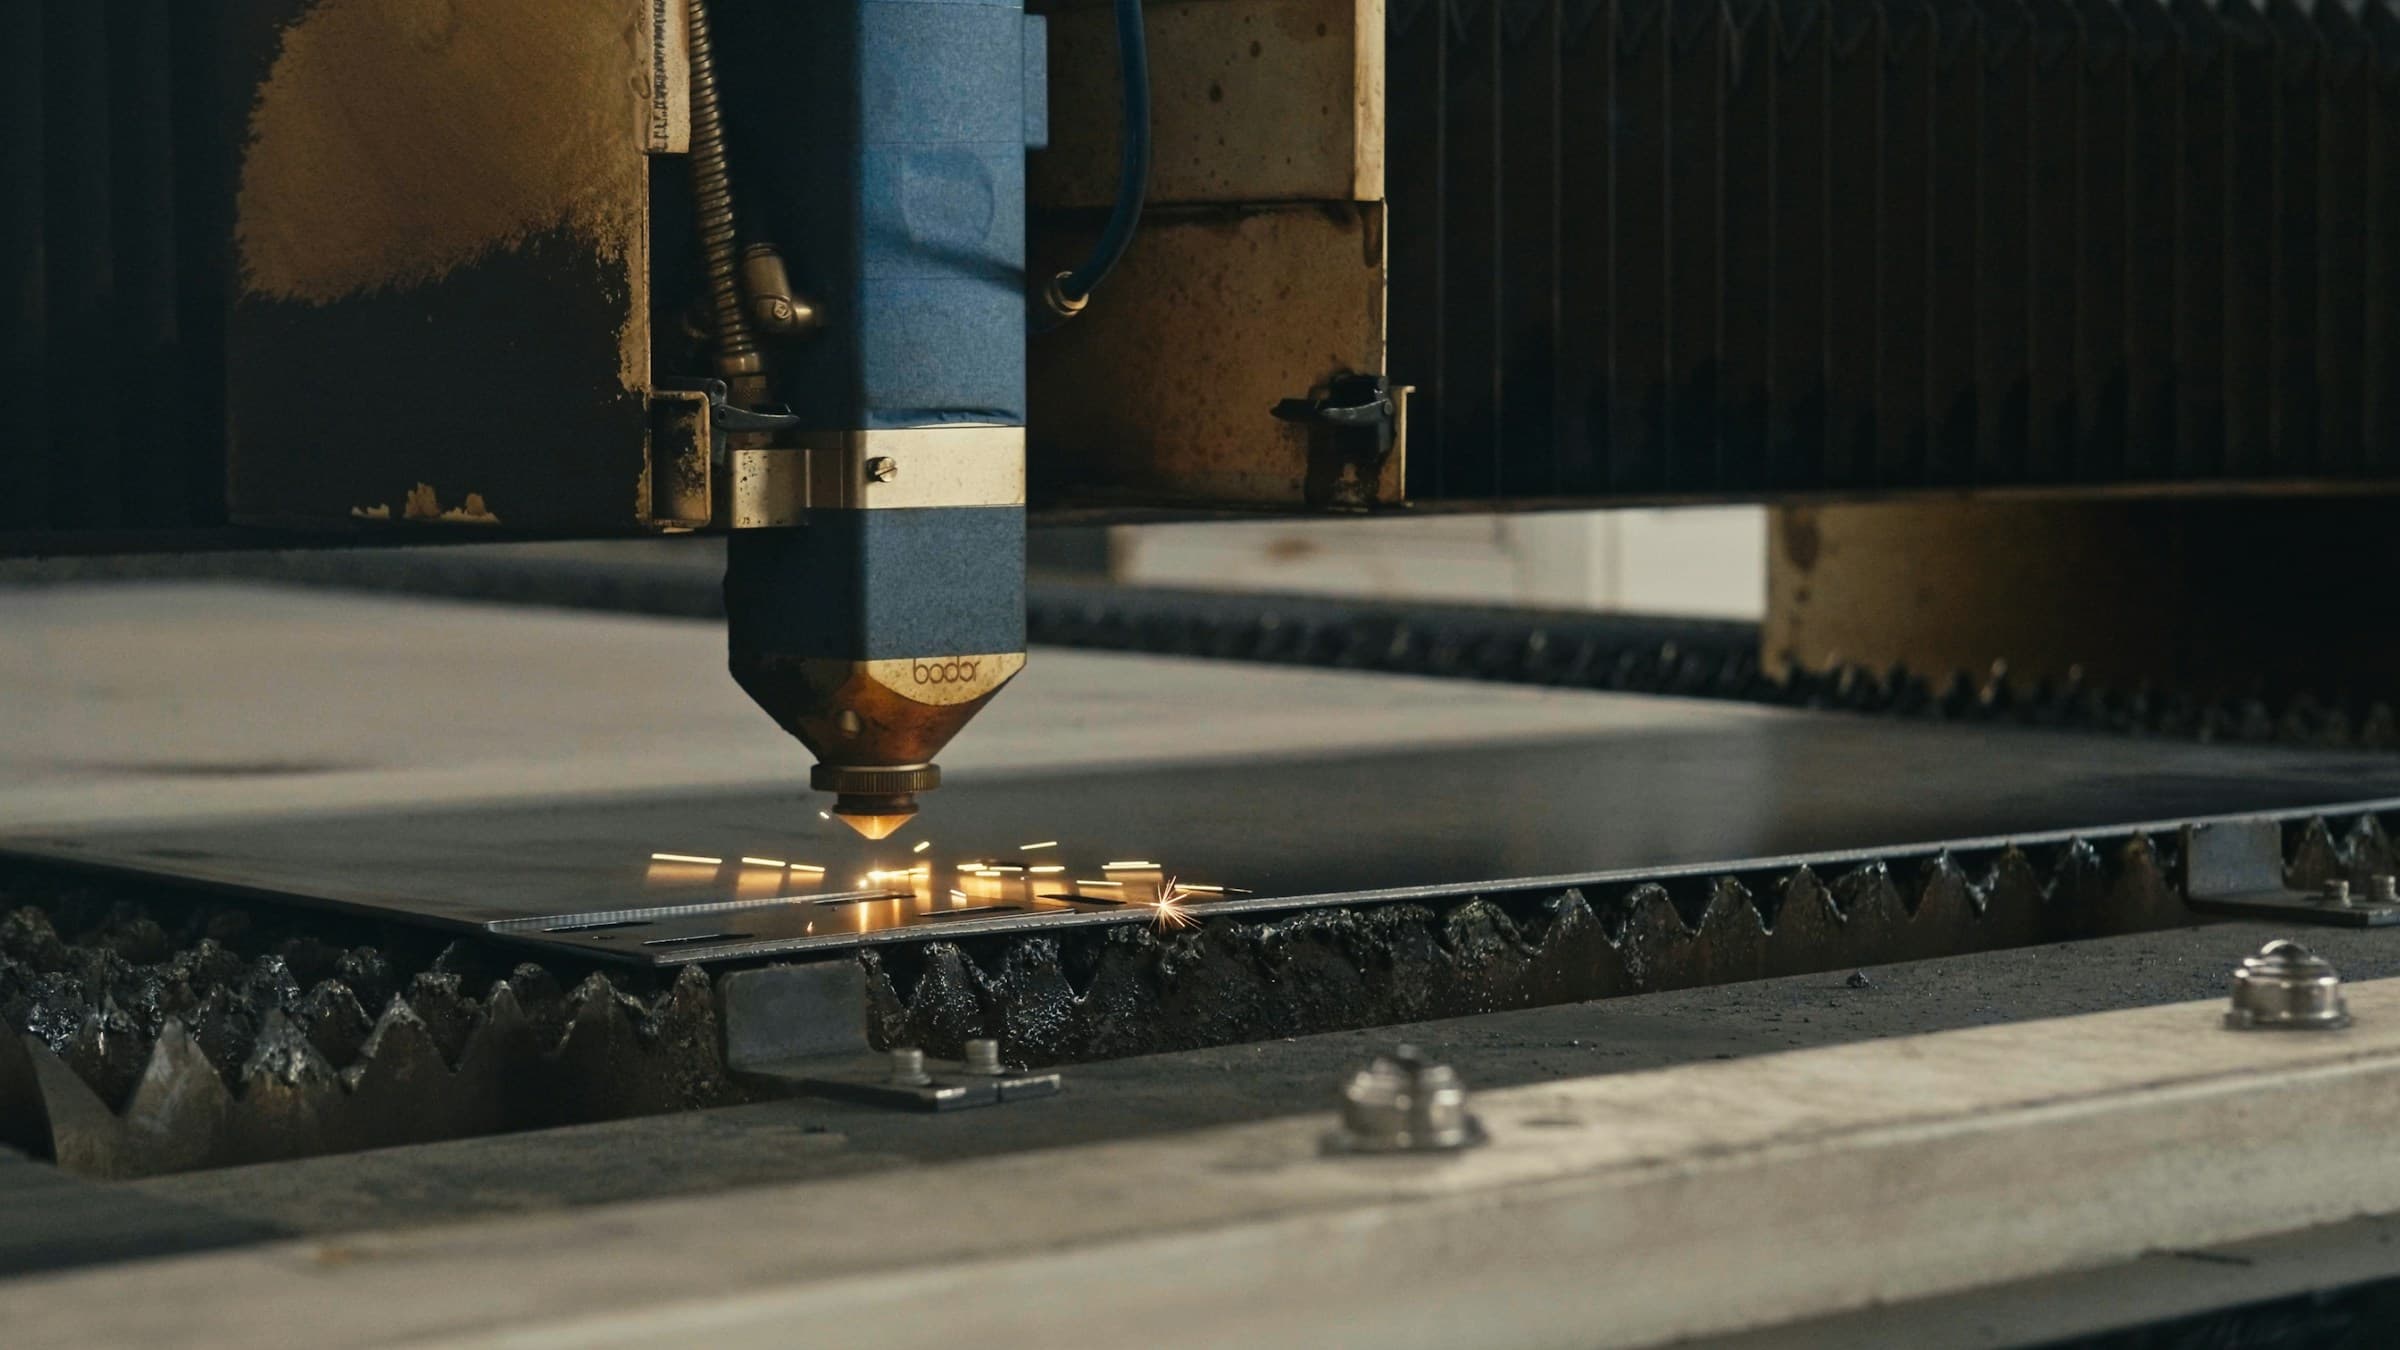
در برش لیزر، انرژی پرتو در ناحیه کوچکی متمرکز میشود و گاز کمکی در خروج ماده از شیار نقش دارد. بسته به فرایند، اکسیژن میتواند به واکنش کمک کند یا گازهایی مانند نیتروژن برای برش ذوبی به کار روند. نوع گاز بخشی از شرایط فرایند است و روی لبه اثر میگذارد. روشهای برش لیزر در TRUMPF
CNC چه چیزی را توضیح میدهد؟
CNC به کنترل حرکت بر اساس برنامه اشاره دارد. شنیدن این واژه بهتنهایی مشخص نمیکند منبع برش چیست یا لبه چه کیفیتی خواهد داشت. هنگام مقایسه دو پیشنهاد، نام کامل روش را بخوانید: «هواگاز CNC» و «برش لیزر» اطلاعات روشنتری از واژه عمومی «برش CNC» میدهند. همچنین یکسانبودن شکل برنامهریزیشده به معنی یکسانبودن اثر حرارتی دو فرایند نیست.
لیزر به دلیل امکان ایجاد شیار باریک و پردازش مسیرهای پیچیده، در بررسی قطعات دارای جزئیات هندسی اهمیت دارد. با این حال، کیفیت لبه به ضخامت، تنظیمات و شرایط اجرای فرایند وابسته است. معرفی عمومی TWI نیز همزمان با بیان مزیتهای لیزر، نقش پیکربندی نوری و گاز کمکی را در نتیجه توضیح میدهد. معرفی برش لیزر در TWI
محدوده ضخامت و ناحیه مشترک
در برشگاه، محدوده اعلامشده لیزر برای آهن و فولاد از ۰٫۵ تا ۳۰ میلیمتر و محدوده هواگاز CNC برای آهن و فولاد از ۱۰ تا ۲۵۰ میلیمتر است. ابعاد ورق تا ۲ در ۶ متر بررسی میشود. قرارگرفتن ضخامت در این بازهها نقطه شروع بررسی است؛ مناسببودن گرید و شکل قطعه برای هر سفارش جداگانه ارزیابی میشود.
در ضخامتهای مشترک، انتخاب را نباید از روی یک جدول عمومی قطعی کرد. برای مثال، در یک سفارش فرضی، صفحهای با چند مسیر داخلی و صفحهای ساده با همان ضخامت، مسئله یکسانی برای برش ایجاد نمیکنند. باید مشخص شود کدام سطح در قطعه نهایی مهم است، چه بخشهایی در اتصال قرار میگیرند و آیا شکل فعلی همان نتیجه موردنظر است. این اطلاعات از انتخاب یک روش صرفاً بر اساس نام آشناتر مفیدترند.
لبه را با کاربرد آن بسنجید
لبهای که فقط مرز بیرونی یک قطعه را تشکیل میدهد، ممکن است نیاز متفاوتی با لبهای داشته باشد که در اتصال یا پوشش نهایی نقش دارد. TWI درباره برش هواگاز تأکید میکند که قابلاستفادهبودن لبه در وضعیت پس از برش به یکنواختی آن و نیاز کاربرد وابسته است؛ در بعضی موارد آمادهسازی سطح لازم میشود. نمیتوان از نام فرایند، بینیازی همیشگی از کار بعدی را نتیجه گرفت. راهنمای لبه برش هواگاز در TWI
برای شروع سفارش، لازم نیست روش را از قبل قطعی کرده باشید. کاربرد قطعه، جنس و ضخامت معلوم، تعداد و شکل موردنظر را توضیح دهید. عکس، طرح دستی یا قطعه موجود میتواند گفتوگو را روشن کند و نقشه آماده نیز در صورت وجود قابل استفاده است. انتخاب فرایند باید به همین قطعه پاسخ دهد؛ تواناییهایی که در معرفی یک دستگاه دیگر دیدهاید، بهتنهایی مشخصات قابلاجرای سفارش شما را تعیین نمیکنند.
منابع و مطالعه بیشتر
برای قطعه خودتان تصمیم بگیرید.
جنس، ضخامت و اندازههای موردنیاز را با کارشناس مطرح کنید تا شرایط همان سفارش بررسی شود.
تماس با کارشناس