عرض برش، اثر حرارت و کیفیت لبه؛ نتیجه برش را چگونه تعریف کنیم؟
ظاهر لبه فقط یک بخش از کیفیت قطعه است. عرض شیار، تغییرات ناشی از حرارت و نیاز محل اتصال باید جداگانه فهمیده و بررسی شوند.
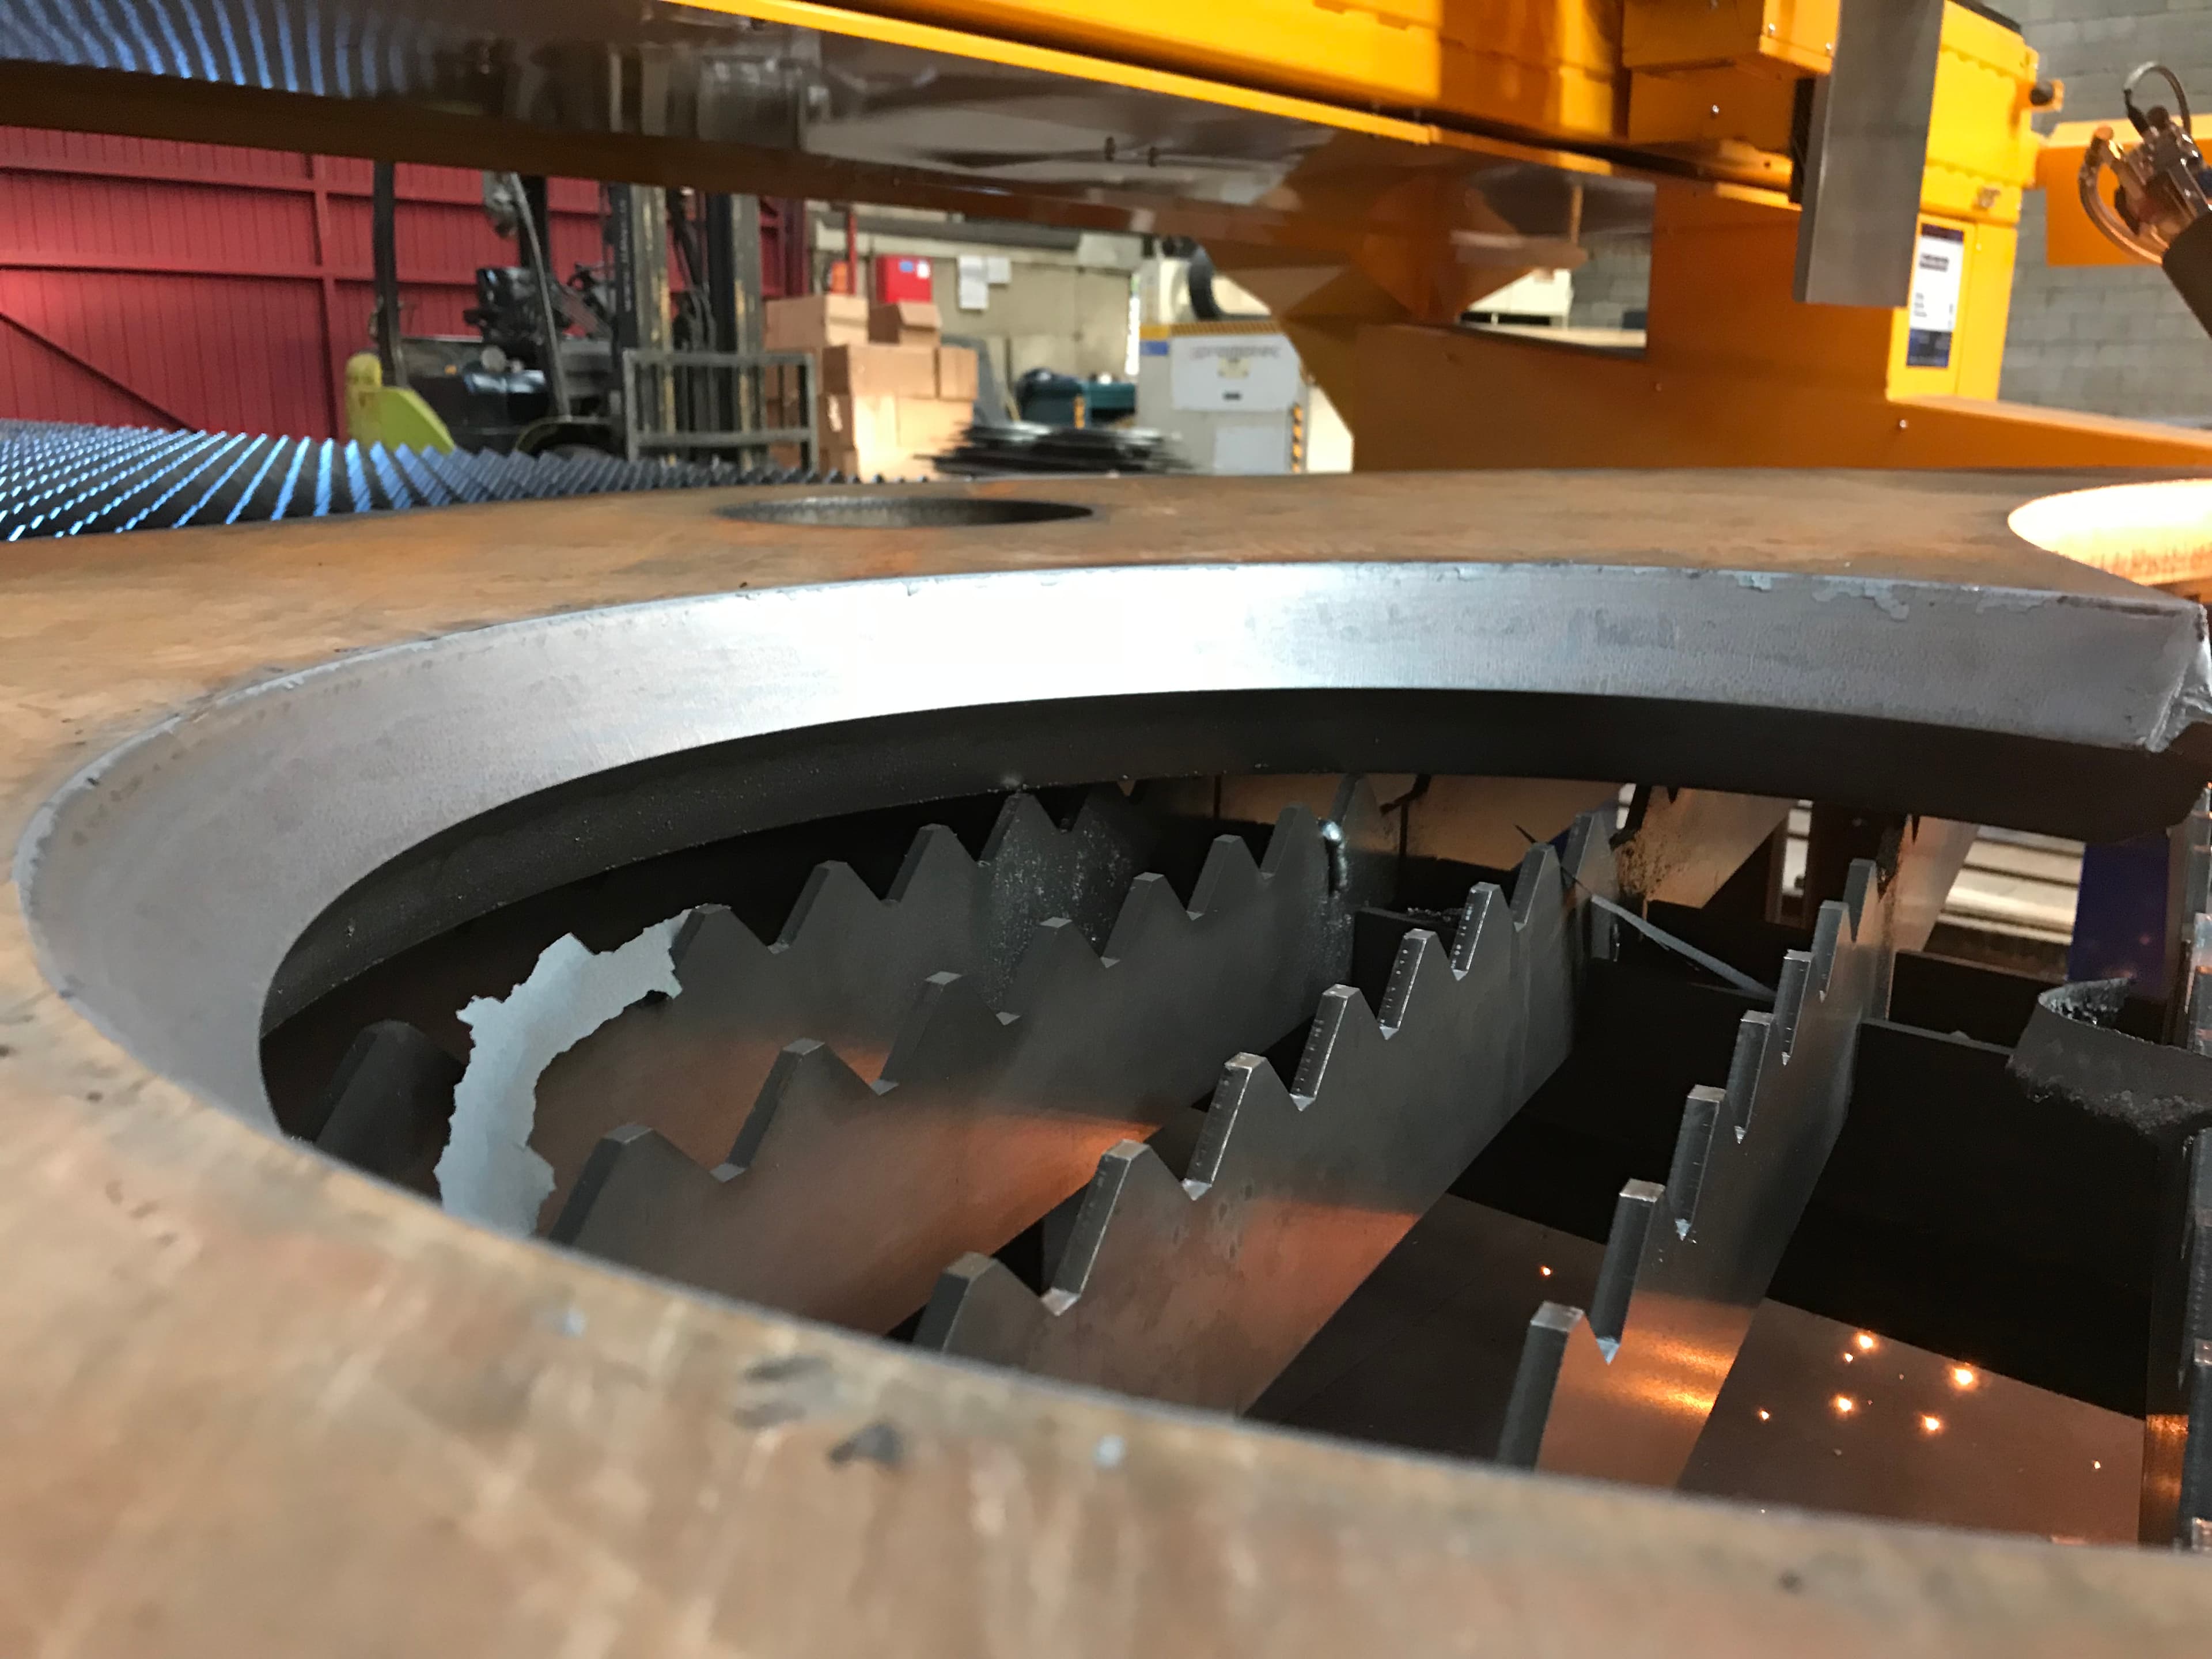
عبارت «برش تمیز» برای شروع گفتوگو مفید است، اما نتیجه موردنیاز یک قطعه را کامل تعریف نمیکند. ممکن است سطح لبه از نظر ظاهری یکنواخت باشد، ولی اندازه یک بخش برای اتصال اهمیت بیشتری داشته باشد. در قطعه دیگری، ظاهر لبه در نمای نهایی اولویت پیدا کند. برای صحبت دقیقتر درباره کیفیت برش، بهتر است عرض شیار، اثر حرارت، ابعاد و وضعیت سطح لبه را جداگانه بشناسیم.
کرف یا عرض شیار برش چیست؟
هنگام برش، مسیر جدایش پهنای مشخصی دارد؛ برش یک خط هندسیِ بدون عرض نیست. به این پهنا «عرض شیار برش» یا کرف گفته میشود. در آمادهسازی برنامه، اثر آن بر مرز نهایی قطعه در نظر گرفته میشود. Hypertherm جبران عرض برش را یکی از وظایف مرحله CAM معرفی میکند. آمادهسازی مسیر در CAD/CAM
برای سفارشدهنده، نتیجه عملی این است که اندازه مطلوب قطعه باید روشن باشد. اگر عرض یک صفحه را بیان میکنید، منظورتان اندازه نهایی همان صفحه است؛ اگر درباره یک بازشو صحبت میکنید، باید معلوم باشد اندازه مربوط به فضای خالی است. دستکاری خودسرانه همه ابعاد برای «جبران برش» میتواند این معنا را مبهم کند. هر تغییری که قبلاً در اطلاعات هندسی انجام شده، بهتر است صریحاً توضیح داده شود.
عرض شیار یک ویژگی مستقل از شرایط اجرا نیست. در توضیح TRUMPF، موقعیت و قطر کانون بر شکل شیار اثر دارند؛ انتخاب نازل و سرعت نیز در کیفیت سطح و تشکیل پلیسه مؤثرند. بنابراین یک عدد شنیدهشده از پروژهای دیگر، معیار عمومی همه جنسها و ضخامتها نیست. پارامترهای برش لیزر در TRUMPF
حرارت چه چیزی را تغییر میدهد؟
لیزر و هواگاز هر دو فرایند حرارتیاند. در مجاورت مسیر برش، مادهای که جدا نشده نیز میتواند از چرخه گرمشدن و سردشدن اثر بگیرد. به این بخش، ناحیه متأثر از حرارت گفته میشود. TWI توضیح میدهد که اختلاف دما در فولاد میتواند با تنش، تغییر ساختار موضعی و اعوجاج ارتباط داشته باشد. مقدار و اهمیت این آثار به ماده و شرایط فرایند وابسته است. اثر حرارت در برش از دید TWI
این موضوع دو برداشت رایج را اصلاح میکند: ناحیه باریک برش به معنی نبود کامل اثر حرارت نیست، و دیدن یک تغییر رنگ نیز بهتنهایی کیفیت کل قطعه را تعیین نمیکند. برای ارزیابی باید بدانیم کدام ویژگی موردنیاز است و چگونه بررسی میشود. یک عکس عمومی از لبه نمیتواند جای اطلاعات مربوط به ابعاد و نحوه استفاده از قطعه را بگیرد.
کیفیت لبه را به نیاز مشخص تبدیل کنید
بهجای درخواست کلی «خیلی دقیق باشد»، بخش حساس قطعه را مشخص کنید. ممکن است فاصله دو محل اتصال، اندازه کلی قطعه یا وضعیت یک لبه برای قرارگرفتن کنار قطعه دیگر اهمیت داشته باشد. اگر چند ویژگی مهماند، آنها را جداگانه بنویسید. این کار کمک میکند انتظار از نتیجه به چند موضوع قابل گفتوگو تبدیل شود.
اندازه، یکنواختی سطح، وضعیت پلیسه و راستای لبه یک مفهوم واحد نیستند. وجود یک چارچوب مانند ISO 9013 نیز از همین نیاز به تعریف روشن کیفیت برشهای حرارتی ناشی میشود. صفحه رسمی ISO دامنه این استاندارد را مشخصات هندسی و تلرانسهای کیفیت برای طبقهبندی برش معرفی میکند. اشاره به استاندارد بهتنهایی به معنی تحقق خودکار یک رده برای هر سفارش نیست. معرفی استاندارد ISO 9013
بررسی را از محل استفاده شروع کنید
در یک مثال فرضی، صفحهای که داخل مجموعه پنهان میشود و صفحهای که لبه آن در نمای نهایی دیده میشود، ممکن است اولویتهای متفاوتی داشته باشند. هر دو میتوانند به اندازه درست نیاز داشته باشند، ولی انتظار ظاهری آنها یکسان نباشد. همینطور یک قطعه جایگزین باید با محل نصب موجود سنجیده شود؛ شبیهبودن تصویر آن به نمونه قبلی کافی نیست.
پیش از سفارش، کاربرد، ابعاد اصلی و بخشهای حساس را همراه با جنس و ضخامت مطرح کنید. اگر اطلاعات از روی نمونه یا طرح دستی منتقل میشود، تفاوت میان اندازه معلوم و اندازه تقریبی را روشن نگه دارید. نتیجه مطلوب زمانی قابل بررسی است که تعریف آن روشن باشد. کیفیت لبه و دقت ابعادی باید متناسب با همان قطعه و همان فرایند بررسی شوند؛ وعده یک تلرانس ثابت برای همه سفارشها تصویر درستی از برش ورق نمیدهد.
منابع و مطالعه بیشتر
برای قطعه خودتان تصمیم بگیرید.
جنس، ضخامت و اندازههای موردنیاز را با کارشناس مطرح کنید تا شرایط همان سفارش بررسی شود.
تماس با کارشناس